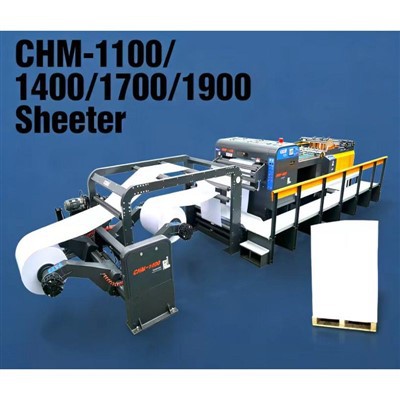
Kaj se v resnici dogaja na vaši liniji za rezanje - z vidika delavnice
Stopite v tekočo linijo za rezanje in pogosto boste videli ta vzorec: papir postane raven in stabilen čez nekaj časa se pojavijo majhne gube mreža se počasi premakne na eno stran natančnost rezanja začne nihati
Naredite prilagoditev. Za kratek čas se izboljša. Nato se ista težava vrne
Večina ekip to obravnava kot ločena vprašanja. V resnici običajno prihajajo z istega mesta: sistem za spletno upravljanje ni stabilen v dejanskih proizvodnih pogojih
Najprej si oglejte posledice - in ne samo simptomov
Preden se poglobite v vzroke, razmislite, koliko to dejansko stane: gube na robovih → slabša kakovost izdelka zanašanje spleta → nedosledna širina rezanja, pogoste prilagoditve → izgubljeni proizvodni čas, nestabilna proizvodnja → pritožbe strank
V eni pakirni tovarni v jugovzhodni Aziji se je morala linija za premazani papir upočasniti za skoraj 25 %, samo da je imela gube pod nadzorom. Težava ni bila kakovost materiala-ampak nestabilnost sistema.
Kaj se v resnici dogaja znotraj stroja
Papir je nenehno pod kombiniranimi silami: vlečenje naprej (napetost) bočna korekcija (vodenje) mehanski stik (valji, noži)
Ko so te sile uravnotežene, mreža ostane ravna in na sredini
Ko niso: neenakomerna porazdelitev sile → bočno neravnovesje gub → zanašanje mreže
Ko začne ena, običajno sledi druga
Tipičen scenarij 1: Stabilno pri nizki hitrosti, težave pri visoki hitrosti
To je najpogostejša situacija na resničnih proizvodnih linijah.
Pri nizki hitrosti: nihanje napetosti je majhno, sistemska zakasnitev ni očitna, obnašanje papirja je relativno stabilno
Pri višji hitrosti: sprememba napetosti se poveča, nadzorni odziv začne zaostajati, majhne napake poravnave se razširijo
Rezultat: začnejo nastajati gube, splet začne lebdeti, natančno rezanje pade
Sistem nikoli ni bil zares stabilen-samo izpostavljen ni bil, dokler se hitrost ni povečala.
Tipičen scenarij 2: "Namestili smo vodenje, zakaj še vedno drsi?"
Pogost nesporazum je: vodenje robov rešuje poravnavo.
V resnici: vodenje nadzoruje položaj napetosti nadzoruje silo
Če je napetost nestabilna: papir se neenakomerno razteza, vodenje še naprej popravlja položaj, vendar se koprena še naprej nepredvidljivo premika
Sistem reagira, ne nadzoruje
Tipičen scenarij 3: Težave se pojavijo po tem, ko nekaj časa tečete
Še en dejanski proizvodni vzorec: stroj dobro deluje ob zagonu po 20–40 minutah, pojavijo se gube
Pogosti vzroki: kopičenje toplote v valjih in gredi rahla ekspanzija materiala sprememba pogojev trenja
V kombinaciji z: korekcijo zamika napetosti
Rezultat: razvijajo se lokalne deformacijske gube, splet se postopoma premika

Glavna težava: sistemi niso sinhronizirani
Stabilen postopek rezanja je odvisen od dveh sistemov, ki delujeta skupaj:
1. Edge Guiding → nadzoruje položaj levo/desno
2. Nadzor napetosti → stabilizira vzdolžno silo
Ko je usklajen: vodilni popravki so gladki, napetost ostane dosledna, papir ostane raven in centriran
Kdaj ne: popravki uvajajo novo napetost napetost ustvarja deformacijo deformacija vodi do odnašanja
Zato se težave ponavljajo tudi po prilagoditvah
Mehanski in namestitveni dejavniki, ki poslabšajo stanje
Tudi pri ustreznih sistemih lahko te težave povečajo nestabilnost: neporavnanost valjev neenakomerna obraba valjev kontaminirane ali poškodovane površine valjev nepravilne nastavitve parametrov preklapljanje vrst papirja brez prilagoditve
Tanek ali nizko{0}}trd papir je še posebej občutljiv-majhna nestabilnost postane zelo hitro vidna.
Zakaj ročna prilagoditev tega v resnici ne reši
Operaterji pogosto poskušajo: ročno prilagoditi napetost, prilagoditi položaj vodenja, zmanjšati hitrost stroja
Ti lahko začasno zmanjšajo simptome, vendar: ne odstranijo temeljnega vzroka ne morejo se dovolj hitro odzvati pri visoki hitrosti preveč se zanašajo na izkušnje operaterja
Pri sodobnih proizvodnih hitrostih je ročno popravljanje samo po sebi omejeno
Kako stabilna linija pravzaprav izgleda
Na dobro-optimizirani liniji za rezanje: napetost je dosledna po celotnem spletnem vodenju se odziva v realnem času; oba sistema sta povezana in usklajeni parametri se ujemajo z materialom, hitrostjo in postopkom
Rezultat je predvidljiv: brez gub brez zanašanja dosledna natančnost rezanja
Zaključek
Gube in umik mreže niso naključne napake.
Kažejo, da: porazdelitev sile ni enakomerna, nadzor je nestabilen, odziv sistema ni sinhroniziran
Poskus popravljanja ene spremenljivke naenkrat običajno pripelje do-le kratkoročnega izboljšanja.
Resnična stabilnost izhaja iz obravnavanja procesa kot celotnega spletnega nadzornega sistema
CTA
Če se vaša linija še vedno spopada s ponavljajočimi se gubami ali zanašanjem spleta, vam lahko SMH pomaga prepoznati resnična ozka grla na podlagi vaših dejanskih proizvodnih pogojev. Pridobite prilagojen načrt za optimizacijo ravnanja s spletom Obrnite se na SMH, da stabilizirate svoj proces in zmanjšate odpadke pri visoko-hitrostni proizvodnji